现场安装广汽新能源幕墙大小孔铝单板加工厂 —— 幕墙工程实践与要点

现场安装广汽新能源幕墙大小孔铝单板加工厂——幕墙工程实践与要点
引言
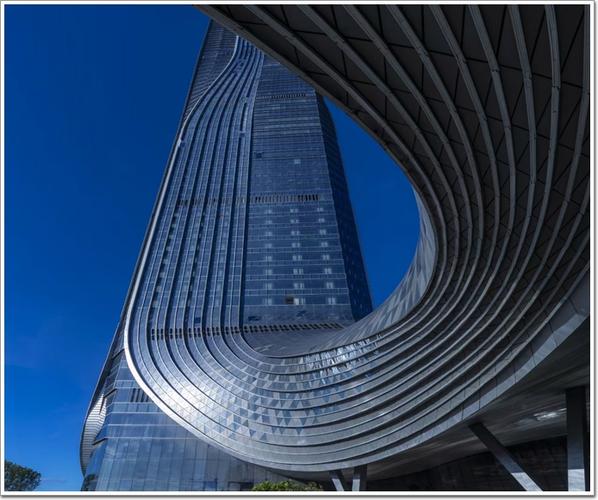
随着新能源汽车产业的快速发展,广汽新能源作为行业领军企业,其生产基地与研发中心的建筑品质备受关注。幕墙工程作为建筑外立面的重要组成部分,不仅承载着装饰功能,还直接影响建筑的整体形象与节能效果。其中,大小孔铝单板因其独特的装饰性和功能性,被广泛应用于广汽新能源相关项目的幕墙系统中。本文将围绕“现场安装广汽新能源幕墙大小孔铝单板加工厂”这一主题,探讨加工厂的角色、幕墙工程的技术难点、现场安装要点以及质量控制策略。
一、加工厂在幕墙工程中的核心作用
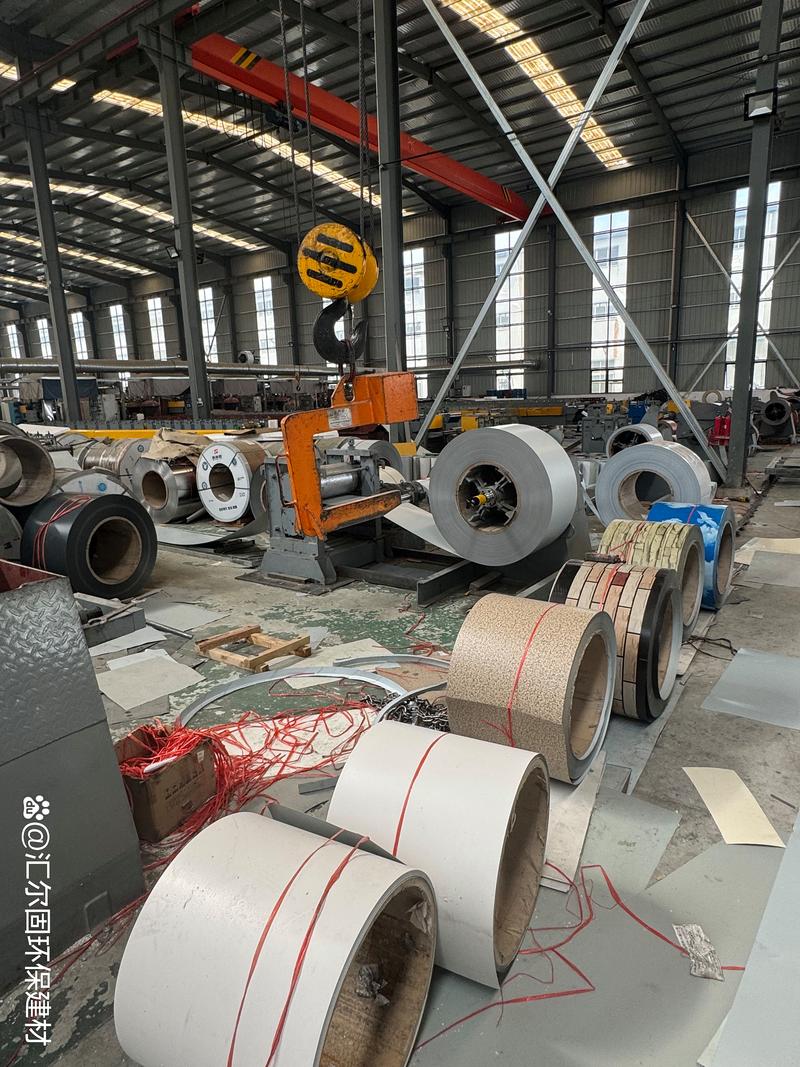
大小孔铝单板并非普通标准板材,其孔洞大小、排列方式、板材弧度、表面处理等都需要根据幕墙设计图纸进行定制化加工。广汽新能源项目往往具有造型复杂、工期紧凑、质量标准高等特点,因此幕墙大小孔铝单板加工厂承担着以下关键任务:
- 精准下料与成型:根据BIM模型或施工图,利用数控设备进行切割、冲孔、折弯、焊接等工序,确保每块板的尺寸误差控制在±1mm以内。
- 孔洞设计与功能实现:大小孔设计不仅为了视觉美感,也兼顾通风、遮阳、透光等物理功能。加工厂需根据设计要求合理排列孔洞,避免应力集中导致板面变形。
- 表面处理:通常采用氟碳喷涂或粉末喷涂,要求涂层均匀、色差可控、耐候性强,以适应户外长期暴露环境。
- 预拼装与编号:出厂前进行预拼装,对每块板进行唯一编号,便于现场快速对号安装,减少高空作业时间。
二、幕墙大小孔铝单板工程的技术难点
- 孔洞精度与板面平整度的平衡:孔径大小不一、孔距密集时,冲孔后板材易产生波浪形变形,需通过加强筋、背衬板或预拉伸工艺控制。
- 安装节点防水与气密性:大小孔设计若处理不当,容易成为雨水渗漏通道。需在板后设置防水透气膜、合理设计排水腔,并采用耐候密封胶封堵。
- 热胀冷缩与结构位移:铝单板线性膨胀系数较大,安装时需预留伸缩缝,并采用浮动式连接方式,避免温度应力导致板面鼓曲或接缝开裂。
- 现场与加工的协同:加工厂的精度直接影响现场安装效率,而现场的骨架偏差又反过来要求加工厂具备一定的容差调整能力。
三、现场安装的关键流程与要点
- 测量放线与骨架复核:安装前对主体结构进行复测,根据实际偏差调整幕墙骨架位置,确保铝单板安装基准面准确。
- 龙骨安装与防腐处理:钢龙骨须做热镀锌或氟碳喷涂防腐;铝合金龙骨需隔离不同金属接触,防止电化学腐蚀。
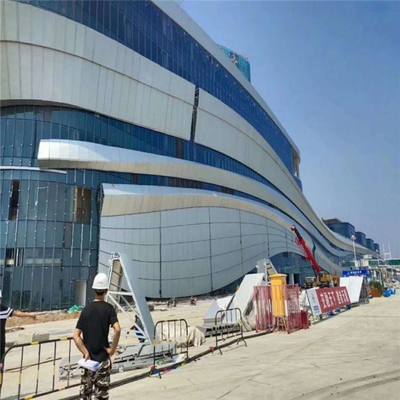
- 铝单板吊装与就位:采用电动吸盘或专用吊具,按编号逐块安装。大小孔板在搬运时需避免尖锐物刮擦孔边。
- 调节与固定:通过挂件或角码进行三维调节,确保板缝均匀、表面平整。固定螺栓需加弹簧垫圈,防止松动。
- 打胶与清洁:耐候胶施工前贴美纹纸,保证胶缝顺直;完工后及时清除板面保护膜和胶渍,避免污染装饰面。
四、质量控制与验收标准
针对广汽新能源幕墙工程的高标准,现场安装需执行以下质量控制措施:
- 进场检验:检查加工厂提供的材质证明、涂层检测报告、孔洞位置偏差记录。
- 过程巡检:重点检查龙骨垂直度、板面平整度(用2m靠尺检查,偏差≤2mm)、缝宽一致性(偏差≤1.5mm)。
- 淋水试验:按规范进行现场淋水试验,检查有无渗漏。
- 验收依据:参照《金属与石材幕墙工程技术规范》(JGJ 133)及广汽新能源企业标准。
五、
广汽新能源幕墙大小孔铝单板工程是一项集设计、加工、安装于一体的系统性工作。加工厂作为前端环节,其精度与品控直接决定现场安装的顺畅度和最终饰面效果;而现场安装则需严格把控测量、连接、防水、打胶等每一道工序。只有加工厂与现场施工团队紧密配合,才能实现广汽新能源项目对幕墙美学、功能与耐久性的多重目标。
随着智能制造和BIM技术的深入应用,大小孔铝单板加工与现场安装将进一步走向数字化、标准化,为新能源汽车产业的高品质建筑环境提供更强支撑。
如若转载,请注明出处:http://www.jszsxf.com/product/44.html
更新时间:2026-10-23 11:53:07